亚克力展示柜定制加工工艺难点与质量控制要点解析
亚克力展示柜定制从来不是简单的板材切割与粘合。它涉及材料应力释放、热成型精度控制、表面处理一致性等多重变量,任何一道工序的微小偏差,都会在终端卖场的灯光下被无限放大。作为深耕行业多年的制造企业,我们更愿意把每一次定制都视为一场精密工程。
热成型与粘接工艺的隐性门槛
亚克力制品加工中,热成型温度通常控制在160℃至180℃之间,但实际生产中,板材厚度、环境湿度甚至加热时间差都会导致局部应力残留。若冷却速度不均,成品在后期使用中极易出现“应力发白”或微小裂纹。我们的做法是:对厚度超过8mm的板材,采用分段阶梯式降温,并在成型后增加24小时时效处理。
粘接环节同样棘手。氯仿类溶剂胶水渗透速度快,但容易产生气泡;UV胶固化透明却对配合间隙要求苛刻(理想间隙≤0.15mm)。在展示柜定制过程中,我们根据承重结构与可视角度,混合使用两种粘接工艺,并在恒温恒湿车间内完成组装,确保胶线透亮如线。
五金件与木质结构的协同痛点
不要把亚克力柜体简单视为独立个体。当它与木质展示架定做底座或五金展架加工支架结合时,不同材质的热膨胀系数差异(亚克力约为钢材的8倍)就成了结构稳定性的最大敌人。我们通常会在连接位预留1.5mm的伸缩缝,并使用尼龙垫片隔离金属件与亚克力面板,避免长期摩擦导致透光面发花。
对于商超陈列道具这类高频更换场景,我们更倾向采用模块化五金快拆结构——这让现场组装时间平均缩短40%。而针对展会展台制作中的异形拼接需求,则需预先通过CNC精雕制作木质胎具,再以真空吸附完成亚克力三维贴覆,公差控制在±0.3mm以内。
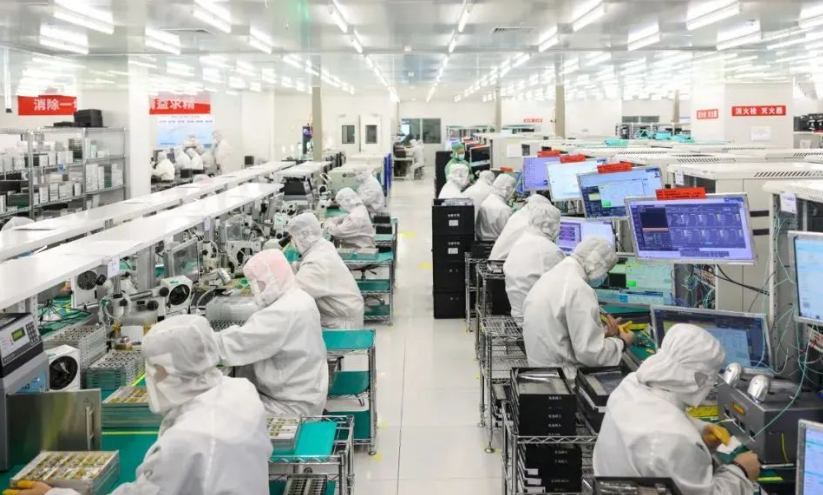
表面处理是另一个容易被低估的环节。抛光轮转速超过2000转/分时,若进给量不均,会留下“橘皮纹”;而火焰抛光虽快,却容易让边缘失去锐度。在广告标牌制作中,我们更倾向采用钻石布轮+研磨蜡的两道工序,牺牲少量效率换取镜面效果的均匀度——这种细节在射灯下高下立判。
一套被验证的品控流程
曾有一批为连锁化妆品品牌定制的展示柜定制订单,柜体需嵌入金属发光字。起初样品在常态环境下毫无问题,但客户门店位于三亚,高湿热环境导致亚克力板与金属框间出现冷凝水雾。我们随即调整方案:在金属槽内增加导气孔,并将密封胶更换为透气型MS胶,同时建议客户在包装礼盒定制中放入干燥剂包。最终交付的300套柜台,在一年回访中零投诉。
这个案例说明,质量控制的关键不只在车间内的游标卡尺上,更在于对使用场景的预判能力。从亚克力制品加工的原料批次检测(每批板材留样弯曲测试),到成品出厂前的48小时承重模拟,我们把不可见的风险前置拦截。
说到底,工艺难点都指向同一个核心:对材料特性的敬畏。无论是木质展示架定做的榫卯配合,还是五金展架加工的电镀层厚度(我们要求≥8μm镍层),每一项参数背后都是无数次失败试验换来的经验值。我们愿意把这些积累转化为客户产品力的基石——毕竟,展示道具的价值,从来不是“看起来好看”,而是“用起来耐用”。